हमीलाई पछ्याउनुहोस:

समाचार
उत्पादनहरू

पातलो पर्खाल प्याकेजिङ मोल्ड टेक्नोलोजी: उच्च-गति, स्थिर, र सटीक मोल्डिङका लागि चुनौतीहरू र समाधानहरू

परिचय

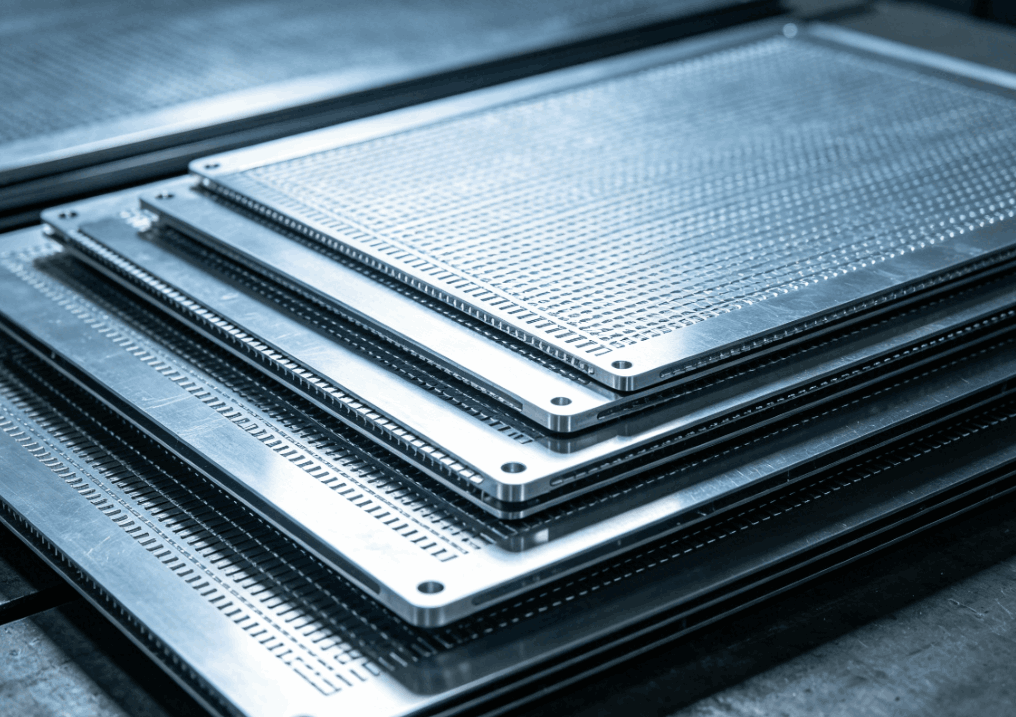
       पातलो पर्खाल प्याकेजिङ - दही कप, मार्जारिन टब, डेली कन्टेनर, र पातलो पर्खाल ढक्कन - इंजेक्शन मोल्डिंग उद्योग को सबै भन्दा मांग क्षेत्र को प्रतिनिधित्व गर्दछ। भाग पर्खाल मोटाई सामान्यतया 0.25mm देखि 1.0mm सम्म, प्रवाह लम्बाई देखि मोटाई अनुपात अक्सर 200:1 भन्दा बढी हुन्छ। साइकल समय सेकेन्डमा मापन गरिन्छ (सामान्यतया 3-8 सेकेन्ड), र वार्षिक उत्पादन मात्रा प्राय: प्रति मोल्ड 10 मिलियन भागहरू भन्दा बढी हुन्छ।

        उच्च cavitation प्याकेजिङ्ग मोल्ड मा विशेषज्ञता एक अनुभवी मोल्ड प्राविधिक को रूप मा, मैले देखेको छु कि पातलो पर्खाल मोल्डिंग मा सानो डिजाइन त्रुटिहरु कसरी विनाशकारी हुन सक्छ। 5% को गेट असंतुलनको मतलब केहि गुफाहरू ओभर-प्याक भएका छन् जबकि अन्य छोटो छन्। 5 डिग्री सेल्सियसको चिसो भिन्नताले वारपेज निम्त्याउन सक्छ जसले भागहरूलाई प्रति घण्टा 1,000 भागहरूमा प्रयोग गर्न नसक्ने बनाउँछ।

        यो कलाcle ले उच्च प्रदर्शन पातलो पर्खाल प्याकेजिङ्ग मोल्ड डिजाइन र निर्माण को प्रमुख प्राविधिक पक्षहरु मा केन्द्रित छ। तपाईं पातलो पर्खाल कन्टेनर, ढक्कन, वा कप मोल्ड गर्दै हुनुहुन्छ, यी सिद्धान्तहरू बुझ्न मद्दत गर्नेछतपाईंले छिटो चक्र, राम्रो अंश गुणस्तर, र लामो मोल्ड जीवन प्राप्त गर्नुहुन्छ।

1. पातलो-भित्ता मोल्डहरूको लागि सामग्री चयन

       पातलो पर्खाल मोल्डिङ विषयहरू चरम अवस्थाहरूमा ढाल्छन्: धेरै उच्च इन्जेक्शन दबाब (2,000 बार सम्म), द्रुत तताउने र शीतलन चक्र, र उच्च-वेग पग्लने प्रवाह।

       सिफारिस गरिएको मोल्ड स्टील्स:

स्टेएल ग्रेड
कठोरता
कुञ्जी गुणहरू
सामान्य आवेदन
H13 / 1.2344 / SKD61
48-52 HRC
उच्च कठोरता, gथर्मल थकान प्रतिरोध
कोर र गुहा प्लेटहरू, सामान्य पातलो-भित्ता मोल्डहरू
स्टेनलेस 1.2316 / S136
48-52 HRC
खाद्य सम्पर्क अनुप्रयोगहरूको लागि जंग प्रतिरोध
अम्लीय वा भिजेको उत्पादनहरूको लागि प्याकेजिङ
DC53
५८–६२ HRC
अत्यधिक भरिएको सामग्रीको लागि सुपीरियर पहिरन प्रतिरोध
उच्च cavitation मोल्ड प्रशोधन PP> 30% फिलरको साथ

       मुख्य विचार: अत्यधिक उच्च cavitation (जस्तै, 64 वा 96 cavities) को लागि, मोल्ड आधार आफैं उच्च-शक्तिको स्टील (जस्तै, P20 पूर्व-कठोर वा 1.2738) बाट बनाइएको हुनुपर्छ प्लेट विक्षेपन बिना इंजेक्शन दबाब सामना गर्न।


2. हट रनर प्रणाली डिजाइन

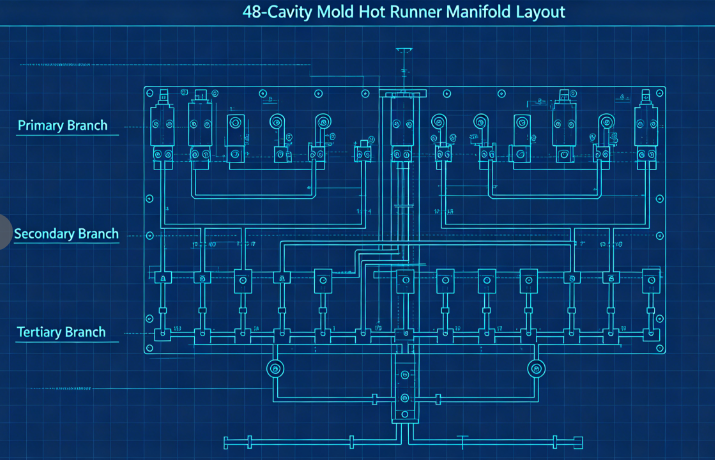
       तातो धावक कुनै पनि पातलो पर्खाल प्याकेजिङ्ग मोल्डको मुटु हो। यसले सही सन्तुलन, न्यूनतम दबाव ड्रप, र सटीक तापमान नियन्त्रणको साथ प्रत्येक गुहामा एकैसाथ पिघल्नु पर्छ।

       महत्वपूर्ण डिजाइन तत्वहरू:

        a) सन्तुलित प्रवाह च्यानलहरू: बहु-गुहा मोल्डहरू (सामान्यतया 32, 48, 64, वा 96 cavities) को लागि, प्राकृतिक सन्तुलन आवश्यक छ। यसको मतलब प्रत्येक गुहाको ठ्याक्कै समान प्रवाह लम्बाइ छ। एक सामान्य लेआउटले प्राथमिक मेनिफोल्ड, सेकेन्डरी म्यानिफोल्डहरू, र तृतीय शाखाहरू प्रयोग गर्दछ, सबै समान आयामहरूमा मिसिन।

        ख) गेट प्रकार र स्थान: पातलो पर्खाल कन्टेनरहरूका लागि, सबैभन्दा सामान्य गेट प्रकारहरू हुन्: किनारा गेटहरू (सीधा साइडवाल भएका भागहरूका लागि) भल्भ गेटहरू (डायाफ्राम वा तल्लोमा सीधा गेटिङका ​​लागि) पनडुब्बी गेटहरू (गेट भेस्टिज बिना सफा भाग-अफका लागि) गेटहरू सही आकारको हुनुपर्छ, धेरै सानो तताउने कारण; धेरै ठूलो, र गेट भेस्टिज अस्वीकार्य हुन्छ। पातलो-भित्ता कपहरूको लागि सामान्य गेट आयामहरू 0.8mm देखि 1.5mm व्यासमा हुन्छन्।

        ग) थर्मल ब्यालेन्स: प्रत्येक नोजलमा स्वतन्त्र तापमान नियन्त्रण हुनुपर्छ। तातो ठाउँहरू वा चिसो स्लगहरूबाट बच्न मेनिफोल्ड च्यानलहरू समान रूपमा तताउनु पर्छ (डुअल-जोन वा तीन-जोन हीटरहरू प्रयोग गरेर)।

3. गुहा र कोर डिजाइन

       पातलो पर्खालका भागहरूलाई लगातार पर्खाल मोटाई प्राप्त गर्न अत्यन्त सटीक गुहा र कोर आयामहरू चाहिन्छ।

       मुख्य विचारहरू:

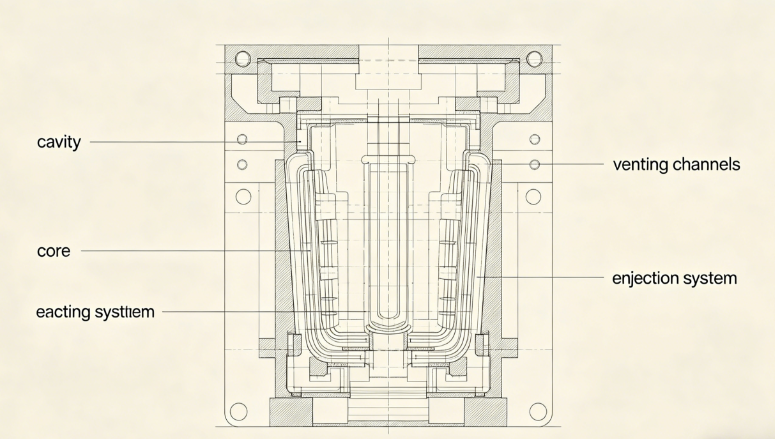
        a) पर्खाल मोटाई वितरण: ± 0.02mm भित्र समान पर्खाल मोटाई कायम राख्नुहोस्। मोटाई भिन्नताहरूले भिन्न शीतलन र वारपेज सिर्जना गर्दछ। स्टिल काट्नु अघि डिजाइन अनुकूलन गर्न मोल्ड प्रवाह विश्लेषण प्रयोग गर्नुहोस्।

        ख) भेन्टिङ्ग: पातलो पर्खाल मोल्डिङमा उच्च गतिको इन्जेक्शन प्रयोग गरिन्छ (प्रायः २००–५०० मिमी/सेकेण्ड)। गुफामा फसेको हावा तुरुन्तै बाहिर निस्कनु पर्छ। सिफारिस गरिएको भेन्ट गहिराई: PS वा PET को लागि PP0.01-0.02mm को लागि 0.02–0.03mm

भेन्टहरू भर्नको लागि अन्तिम बिन्दुमा, पार्टिङ लाइन र इजेक्टर पिनको वरिपरि राख्नुपर्छ।c) ड्राफ्ट कोणहरू: पातलो-भित्ता भागहरूका लागि, न्यूनतम 1° प्रति साइड ड्राफ्ट सिफारिस गरिन्छ (गहिरो कन्टेनरहरूको लागि 1.5-2°)। अपर्याप्त ड्राफ्टले स्क्र्याचिङ, भ्याकुम लक, र इजेक्शन समस्याहरू निम्त्याउँछ।

        घ) सतह समाप्त: स्पष्ट वा चमकदार भागहरूको लागि गुहा सतहहरू SPI A-1 (मिरर) फिनिश आवश्यक छ; अपारदर्शी डेयरी कन्टेनरहरूको लागि, SPI B-1 (600 grit) पर्याप्त छ।

4. शीतलन प्रणाली डिजाइन

        पातलो पर्खाल मोल्डिङमा कूलिङ समय चक्रमा हावी हुन्छ - सामान्यतया कुल चक्रको 60-80% को लागी लेखांकन। कुशल शीतलन उच्च उत्पादकताको कुञ्जी हो।

       डिजाइन सिद्धान्तहरू:

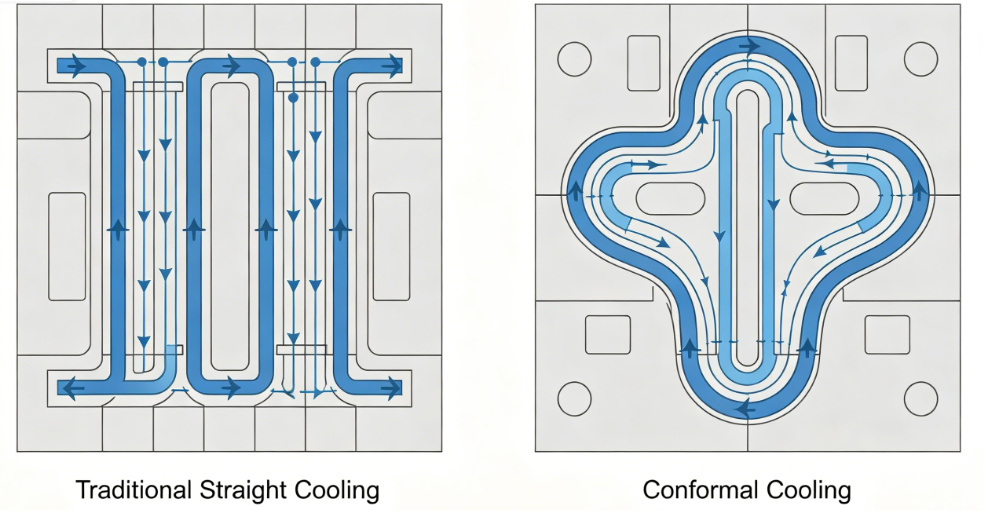
        क) कन्फर्मल कूलिंग: परम्परागत सीधा-ड्रिल गरिएको शीतलन च्यानलहरू प्रायः गुहाको सतहबाट धेरै टाढा हुन्छन्। कन्फर्मल कूलिङ च्यानलहरू - भागको समोच्च पछ्याउँदै - 30-50% ले चिसो समय घटाउन सक्छ। तिनीहरू सामान्यतया थ्रीडी प्रिन्टिङ वा घुमाउरो च्यानलहरूसँग घुसाउने सीएनसी मेसिन प्रयोग गरेर सिर्जना गरिन्छ।

        ख) कूलिङ च्यानल प्यारामिटरहरू:

  • व्यास: ८–१२ मिमी
  • गुहा सतह देखि दूरी: १.५–२.० गुणा च्यानल व्यास
  • च्यानलहरू बीच स्पेसिङ: 3-4 पटक च्यानल व्यास
  • शीतलक प्रवाह: अशान्त प्रवाह (रेनोल्ड्स संख्या>5,000)

        ग) उच्च-दक्षता शीतलन: ठाउँ सीमित भएको ठाउँमा बबलर वा बाफल्स प्रयोग गर्नुहोस्। अग्लो कोरहरूको लागि, सर्पिल कूलिंग इन्सर्टहरू वा तातो पाइपहरू स्थापना गर्नुहोस्।

        d) कूलिङ सर्किट पृथक्करण: गुहा र कोर प्लेटहरूका लागि स्वतन्त्र सर्किटहरूले विभिन्न प्रवाह दरहरू र तापक्रमहरूलाई भाग रिलीजलाई अनुकूलन गर्न र वारपेजलाई न्यूनतम गर्न अनुमति दिन्छ।

5. इजेक्शन प्रणाली

       पातलो-भित्ता भागहरू कठोरतामा कम छन् र इन्जेक्शनको समयमा सजिलै विकृत हुन सक्छ। इजेक्शन प्रणाली कोमल तर भरपर्दो हुनुपर्छ।

       डिजाइन सिफारिसहरू:

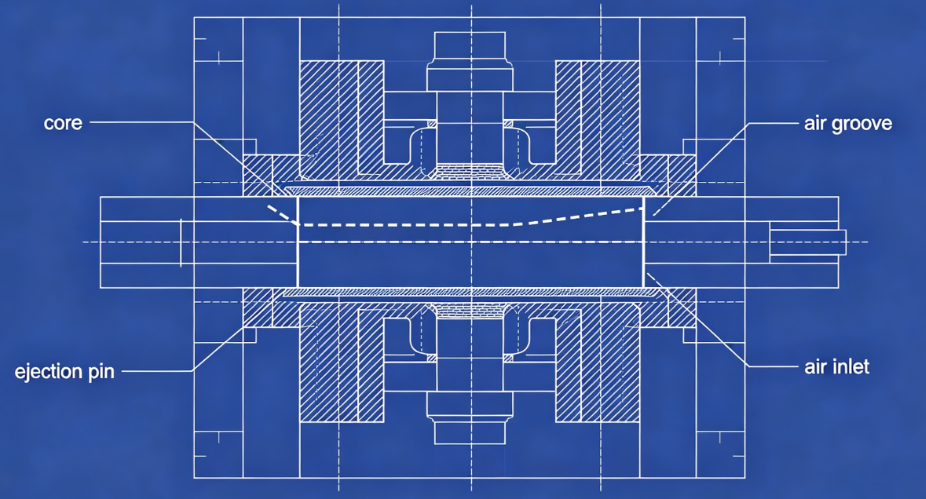
       क) एयर इजेक्शन: धेरै पातलो-भित्ता कन्टेनरहरू (विशेष गरी कपहरू) को लागि, हावा-सहयोगित इजेक्शन आदर्श हो। कम्प्रेस्ड हावा (2-4 बार) कोर र भागको बीचमा माइक्रो-ग्रुभहरू वा छिद्रपूर्ण इन्सर्टहरू मार्फत प्रस्तुत गरिन्छ, भागलाई कोरबाट तैरिन्छ।

       ख) स्ट्रिपर प्लेट: अन्डरकट वा गहिरो साइडवाल भएका भागहरूका लागि, मेकानिकल स्ट्रिपर प्लेटले सम्पूर्ण भागको परिधिमा इजेक्शन बल प्रदान गर्दछ।

       ग) इजेक्टर पिनहरू: जब पिनहरू अपरिहार्य हुन्छन्, रिब वा लुकेका सतहहरूमा राखिएका धेरै साना-व्यासका पिनहरू (२–३ मिमी) प्रयोग गर्नुहोस्। देखिने चिन्हहरू छोड्ने ठूला पिनहरू नदिनुहोस्।

       घ) समय: विकृतिबाट बच्नको लागि भाग पर्याप्त रूपमा चिसो भएपछि मात्र इजेक्शन अनुक्रम सुरु गर्नुपर्छ। मोल्ड खुले पछि छोटो कूल ढिलाइ प्रयोग गर्नुहोस्।

6. प्रशोधन विचारहरू

       राम्रो मोल्डले पनि उचित प्रक्रिया सेटिङ बिना राम्रो भागहरू उत्पादन गर्न सक्दैन। पातलो पर्खाल मोल्डिङका लागि प्रमुख मापदण्डहरू:

प्यारामिटर
सामान्य दायरा
नोटहरू
इंजेक्शन गति
200-500 mm/s
उच्च गतिले फ्रिज-अफ गर्नु अघि पातलो खण्डहरू भर्छ
इंजेक्शन दबाब
1,200-2,000 बार
प्रवाह प्रतिरोध परास्त गर्न आवश्यक छ
पिघल तापमान
190–240°C (PP), 230-280°C (PS)
चिपचिपापनको लागि अनुकूलन गर्नुहोस्
मोल्ड तापमान
१०–२५ डिग्री सेल्सियस (चिसो धावक) वा ३०–६० डिग्री सेल्सियस (तातो धावक)
सन्तुलित शीतलन
पछाडिको दबाब
5-15 बार
प्लास्टिककरण स्थिरता को लागी
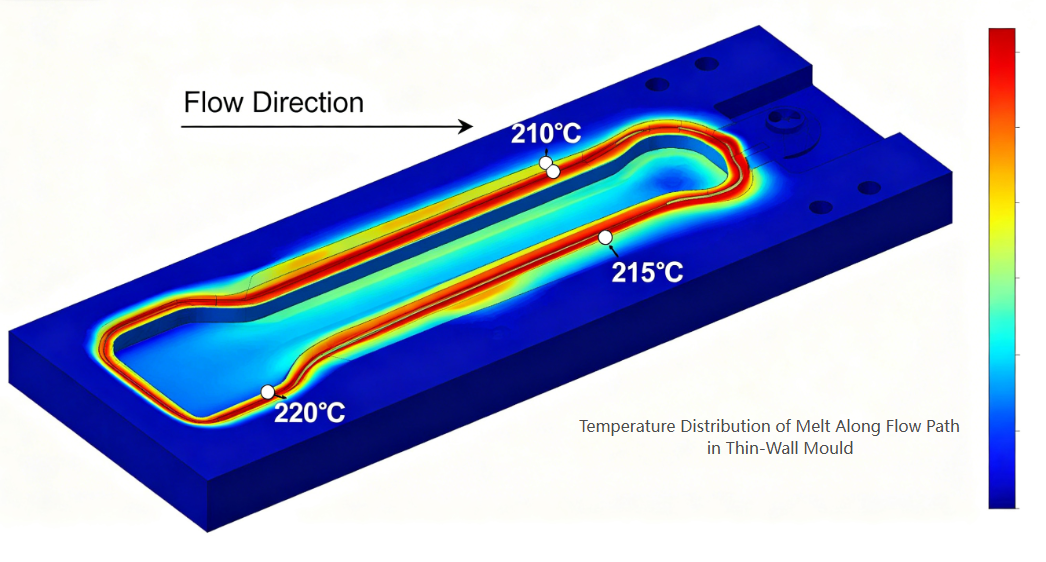
        महत्त्वपूर्ण: पातलो-भित्ता मोल्डिङले प्रायः उच्च शियर दरहरू प्रयोग गर्दछ, जसले महत्त्वपूर्ण कतरनी तताउने कारण बनाउँछ। गेटमा वास्तविक पग्लिएको तापमान ब्यारेल सेट तापमान भन्दा 20-40 डिग्री सेल्सियस बढी हुन सक्छ। मोल्ड सामग्री र गेट डिजाइन चयन गर्दा यसको लागि खाता।


7. सामान्य दोष र न्यूनीकरण

दोष
मोल्ड-सम्बन्धित कारण
समाधान
छोटो शटहरू
अपर्याप्त भेन्टिङ्ग वा कम आकारका गेटहरू
प्रवाह अन्त्य बिन्दुहरूमा भेन्टहरू थप्नुहोस्; गेटहरू विस्तार गर्नुहोस्
वारपेज
असमान चिसो वा असंतुलित भरिने
चिसो एकरूपता सुधार; सन्तुलन धावकहरू
सिंक चिन्हहरू
कमजोर गेट स्थान वा अपर्याप्त प्याकिङ
बाक्लो खण्डमा गेट स्थानान्तरण गर्नुहोस्; प्याकिङ समय थप्नुहोस्
गेटको भेष्टिज धेरै उच्च छ
गेट डिजाइन अनुचित
भल्भ गेट वा पनडुब्बी गेटमा स्विच गर्नुहोस्
कोर मा टाँसिएको
अपर्याप्त ड्राफ्ट वा एयर इजेक्शन विफलता
मस्यौदा बढाउनुहोस्; सफा हावा खालीहरू
जलेको निशान
अपर्याप्त भेन्टिङ्ग
सामग्रीको सीमा भित्र भेन्ट्सलाई गहिरो बनाउनुहोस्

केस स्टडी: 48-Cavity योगर्ट कप मोल्ड

        सीhallenge: एक ग्राहकलाई 150ml दही कप (PP, 0.45mm भित्ता मोटाई, 4-सेकेन्ड चक्र, वार्षिक२० मिलियन पार्ट्सको माग)।

        गरिएका कार्यहरू:

  • CA को लागि H13 (1.2344) ESR प्रयोग गरियोथर्मल थकान प्रतिरोध को लागी vities र कोर।
  • भल्भ गेटहरूसँग पूर्ण सन्तुलित 48-गुहा हट धावक डिजाइन गरियो।
  • दुबै गुहा र कोर प्लेटहरूमा कन्फर्मल कूलिंग च्यानलहरू लागू गरियो (अतिरिक्त रूपमा निर्मित इन्सर्टहरू)।
  • कोरहरूमा 0.02mm एयर ग्रूभहरू सहित एयर इजेक्शन प्रणाली थपियो।
  • गेट स्थानहरू र भेन्टिङ्ग अनुकूलन गर्न मोल्ड प्रवाह विश्लेषण प्रयोग गरियो।

        परिणामहरू:

  • Aप्राप्त लगातार भरण (±2% गुफाहरूमा वजन भिन्नता)
  • कूलिङ समय 2.8s बाट 1.6s मा घटाइयो (कुल चक्र३.९ सेकेन्ड)
  • दोष दर <0.3%
  • मोल्डले 30 मिलियन भन्दा बढी भागहरू उत्पादन गरेको छकुनै ठूलो मर्मतसम्भार बिना
निष्कर्ष

       पातलो पर्खाल प्याकेजिङ्ग मोल्ड टेक्नोलोजीले इंजेक्शन मोल्ड इन्जिनियरिङको शिखरलाई प्रतिनिधित्व गर्दछ। उच्च cavitation, उप-सेकेन्ड चक्र, र शून्य-दोष उत्पादनको मागहरूले मोल्ड डिजाइनको प्रत्येक पक्षलाई यसको सीमामा धकेल्छ। सफल पातलो पर्खाल मोल्डहरू चाहिन्छ:

गुहा/कोर मेसिनिङमा परिशुद्धता (± ०.०१ मिमी)

Bतातो धावक प्रवाह च्यानलहरूमा सन्तुलन

कन्फर्मल कूलिंगमा दक्षता

इजेक्शन प्रणालीमा विश्वसनीयता

भौतिक व्यवहार र प्रक्रिया गतिशीलता को समझ

       Fवा मोल्ड निर्माताहरू उन्नत डिजाइन उपकरणहरू र सटीक निर्माणमा लगानी गर्न इच्छुक, पातलो पर्खाल प्याकेजिङ्ग क्षेत्रले प्रचुर अवसरहरू प्रदान गर्दछ - दुवै प्राविधिक चुनौती र व्यापार वृद्धिको सन्दर्भमा।

सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
समाचार सिफारिसहरू
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्