परिचय
बोतल क्यापहरू विश्वमा सबैभन्दा उच्च मात्राको प्लास्टिक उत्पादनहरू मध्ये एक हो। एउटै पेय पदार्थ वा पानी ब्रान्डले दैनिक लाखौं टोपीहरू उपभोग गर्न सक्छ। यो माग पूरा गर्न, मोल्ड र प्रक्रिया प्रविधिहरू सब-4-सेकेन्ड चक्रहरूमा 48, 64, वा 96 गुहाहरू प्रति मोल्डमा क्यापहरू उत्पादन गर्न विकसित भएका छन्। दुई प्रमुख प्रविधिहरू यस ठाउँमा प्रतिस्पर्धा गर्छन्: कम्प्रेसन मोल्डिङ र इंजेक्शन मोल्डिङ। प्रत्येकको आ-आफ्नै बलहरू छन्, र तिनीहरूलाई बुझ्ने कुनै पनि मोल्ड निर्माता वा मोल्डर बन्द उद्योगको सेवा गर्नेका लागि महत्त्वपूर्ण छ।
उच्च क्याभिटेशन प्याकेजिङ्ग मोल्डहरूमा दशकौंको अनुभव भएको मोल्ड प्राविधिकको रूपमा, म तपाईंलाई दुबै विधिहरूको प्राविधिक सूक्ष्मताहरू मार्फत हिंड्नेछु, र त्यसपछि उच्च-गति, उच्च-गुहा क्याप उत्पादन सक्षम गर्ने इन्जेक्सन मोल्डिङ प्रविधिहरूमा ध्यान केन्द्रित गर्नेछु। वास्तविक संसार 48-गुहा टोपी मोल्ड केस अध्ययन।
१. क्याप्सका लागि कम्प्रेसन मोल्डिङ बनाम इन्जेक्शन मोल्डिङ
कम्प्रेसन मोल्डिंग प्रक्रिया:
पूर्व तौलिएको पग्लिएको प्लास्टिक पेरिसन (सामान्यतया पीपी वा एचडीपीई) खुला मोल्ड गुहामा फ्याँकिन्छ। मोल्ड बन्द हुन्छ, सामग्रीलाई टोपीको आकारमा कम्प्रेस गर्दै। छोटो चिसो समय पछि, टोपी बाहिर निकालिएको छ। यो प्रक्रिया निरन्तर र रोटरी हुन्छ: क्यारोसेलमा धेरै मोल्डहरू क्रमबद्ध रूपमा खुला र बन्द हुन्छन्।
इंजेक्शन मोल्डिंग प्रक्रिया:
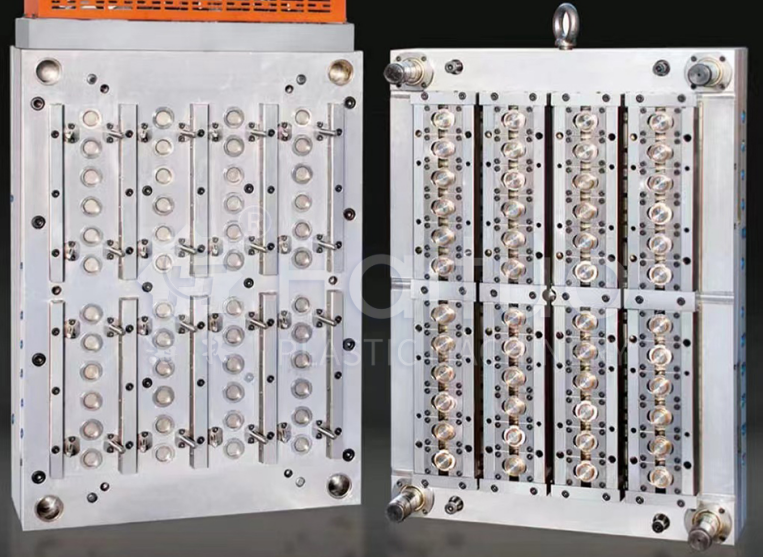
पग्लिएको प्लास्टिकलाई उच्च दबाबमा बन्द मोल्ड गुहामा इन्जेक्सन गरिन्छएक तातो धावक प्रणाली। प्याकिङ र चिसो भएपछि, मोल्ड खुल्छ र टोपीहरू बाहिर निकालिन्छन्। मोल्डमा 32, 48, 64, वा बढी गुफाहरू हुन सक्छन्।
|
सुविधा |
कम्प्रेसन मोल्डिंग |
इंजेक्शन मोल्डिंग |
|
साइकल समय |
२–४ सेकेन्ड (धेरै छिटो) |
4-8 सेकेन्ड (cavitation मा निर्भर गर्दछ) |
|
Cavitation |
असीमित (रोटरी) |
मेशिन क्ल्याम्प टनेज र प्लेटन आकार द्वारा सीमित |
|
क्याप डिजाइन लचिलोपन |
सीमित (सममित, साधारण आकारहरू) |
उच्च (अण्डरकट, जीवित टिका, लाइनर) |
|
वजन स्थिरता |
उत्कृष्ट (±0.3%) |
राम्रो (±1%) भल्भ गेट नियन्त्रण संग |
|
प्रारम्भिक उपकरण लगानी |
धेरै उच्च (रोटरी प्रेस) |
मध्यम cavitation को लागि तल्लो |
|
भौतिक फोहोर |
न्यूनतम (कुनै धावक) |
तातो धावक संग शून्य हुन सक्छ |
|
उत्तम आवेदन |
सरल, उच्च मात्राको पानी/CSD क्याप्स |
लाइनर, छेडछाड प्रमाण ब्यान्ड संग जटिल टोपी |
फैसला:अति-उच्च भोल्युमको लागि, धेरै सरल टोपीहरू (जस्तै, 28mm पानी क्याप्स), कम्प्रेसन मोल्डिङ प्रबल हुन्छ। तर परिशुद्धता, छेडछाड-प्रमाण रिंगहरू, लाइनर एकीकरण, वा जटिल ज्यामिति आवश्यक पर्ने अधिकांश क्यापहरूका लागि, उच्च-cavitation मोल्डहरू सहितको इन्जेक्शन मोल्डिङ रुचाइएको छनोट हो।
2. क्याप मोल्डहरूमा हट रनर भल्भ गेट नियन्त्रण
उच्च cavitation टोपी इंजेक्शन मोल्ड मा, तातो धावक हृदय हो। परम्परागत खुला गेटहरूले गेट भेस्टिज छोड्छ जुन स्क्र्याच वा चुहावट हुन सक्छ। भल्भ गेटहरू धेरै पेय टोपीहरूको लागि आवश्यक छन्।
भल्भ गेटहरूले कसरी काम गर्छ:
एउटा वायमेटिक वा हाइड्रोलिक रूपमा सक्रिय पिन गुफा भरिएपछि र प्याक भएपछि गेट बन्द गर्न अगाडि बढ्छ। यसले सफा रूपमा पग्लिन्छ, न्यूनतम साक्षी चिन्ह छोड्छ।
उच्च cavitation टोपी मोल्ड लागि प्रमुख आवश्यकताहरु:
सुझाव: आन्तरिक लाइनरहरू (जस्तै, जुस क्यापहरूका लागि अक्सिजन-बाधा लाइनरहरू) भएका क्यापहरूका लागि भल्भ गेटहरू प्रायः क्याप क्याभिटी (सब-गेट) भित्र राखिन्छन्।
3. हाई-स्पीड इजेक्शन: मेकानिकल बनाम वायवीय4-सेकेन्ड चक्रमा, इजेक्शन छिटो र पूर्ण रूपमा भरपर्दो हुनुपर्छ। क्याप मोल्डहरूमा दुई मुख्य विधिहरू प्रयोग गरिन्छ:
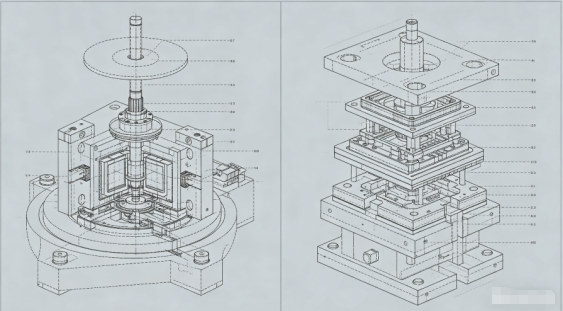
मेकानिकल इजेक्शन (स्ट्रिपर प्लेट):
स्प्रिङ-लोड गरिएको स्ट्रिपर प्लेट कोर वरिपरि छ। मोल्ड खुल्ने बित्तिकै, स्ट्रिपर प्लेटलाई कोरको सापेक्ष अगाडि धकेलिन्छ, टोपी हटाइन्छ। यो सरल र बलियो छ, तर फिर्ता स्ट्रोक एक सेकेन्ड को एक अंश थप्छ।
वायवीय इजेक्शन (एयर ब्लास्ट):
संकुचित हावा (3-6 बार) कोर मार्फत निर्देशित छ, टोपी बन्द उडाइन्छ। यो अत्यन्त छिटो र कोमल छ, तर उत्तम कोर सील आवश्यक छ र शोर हुन सक्छ।
उच्च cavitation टोपी मोल्ड को लागि विशिष्ट अभ्यास:
कोरबाट क्याप उठाउनको लागि छोटो स्ट्रिपर प्लेट मुभमेन्ट (2–3mm) मिलाउनुहोस्, त्यसपछि यसलाई खाली धकेल्न एयर ब्लास्ट गर्नुहोस्। स्ट्रिपर प्लेटले टोपी कोरबाट समान रूपमा भाँचिएको सुनिश्चित गर्दछ, जबकि हावाले क्यापको सील सतहलाई नछोइकन इजेक्शन पूरा गर्दछ।
इजेक्शन समय:इजेक्शन स्ट्रोक निश्चित आधासँग टक्करबाट बच्नको लागि मोल्ड पूर्ण रूपमा खुला भएपछि हुनुपर्दछ। उन्नत मोल्डहरूले सटीक समयको लागि क्याम-एक्चुएटेड वा सर्वो-संचालित स्ट्रिपर प्लेटहरू प्रयोग गर्छन्।
4. क्याप मोल्डहरूको लागि कूलिंग अप्टिमाइजेसन
शीतलताले चक्र समयको 60-80% खपत गर्छ। उच्च cavitation क्याप मोल्डहरूमा, कुशल शीतलन उप-5-सेकेन्ड चक्रहरू प्राप्त गर्ने कुञ्जी हो।
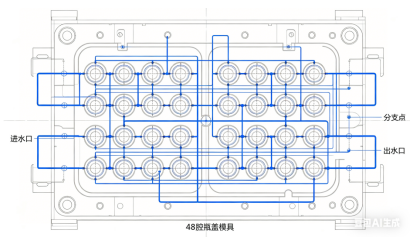
कोर शीतलन:कोर पिन सामान्यतया तातो भाग हो। कोरमा परम्परागत सीधा शीतलन च्यानलहरू असक्षम छन्।
राम्रो तरिकाहरू समावेश छन्:बबलरहरू (रोटरी ट्यूब इन्सर्टहरू): कूलेन्ट एउटा सानो ट्यूब तल कोरको तलतिर बग्छ र तातो निकाल्दै एन्युलस हुँदै फर्कन्छ।
सर्पिल कूलिंग इन्सर्टहरू:एक हेलिकल ग्रूभ कोर इन्सर्टमा मेसिन गरिएको छ, अधिकतम सतह सम्पर्कको लागि सर्पिल प्रवाह मार्ग सिर्जना गर्दछ।
कन्फर्मल कूलिङ (थ्रीडी प्रिन्टेड इन्सर्टहरू): जटिल कोरहरूको लागि, कन्फर्मल च्यानलहरूसँग थप रूपमा निर्मित इन्सर्टहरूले 30-40% ले चिसो समय घटाउन सक्छ।
गुहा चिसो:गुफाको आधालाई पनि आक्रामक चिसो चाहिन्छ। गुफाको सतह (१.५–२.५ मि.मि. दूरी) को सकेसम्म नजिक बबलर वा सीधा च्यानलहरू प्रयोग गर्नुहोस्।
शीतलक प्रवाह:सबै च्यानलहरूमा अशान्त प्रवाह (रेनोल्ड्स नम्बर > 5,000) सुनिश्चित गर्नुहोस्। दबाव ड्रप गणना; उच्च प्रवाह दर कायम राख्न 48-गुहा मोल्डलाई समानान्तरमा धेरै कूलिङ सर्किटहरू आवश्यक हुन सक्छ।
कूलिंग सर्किट विभाजन:अग्लो टोपीहरूका लागि (जस्तै, खेलकुद क्यापहरू), कोरको माथिल्लो र तल्लो भागहरूको लागि छुट्टै सर्किटहरूले अण्डाकारलाई हटाउन सक्छ।

5. केस स्टडी: 48‑Cavity कार्बोनेटेड सफ्ट ड्रिंक क्याप मोल्ड
चुनौती:एउटा प्रमुख पेय पदार्थ कम्पनीलाई 28mm PCO 1881 CSD क्याप्स (कार्बोनेटेड सफ्ट ड्रिंक्स) को लागि मोल्ड चाहिन्छ। लक्ष्य चक्र: 4.2 सेकेन्ड। वार्षिक मात्रा: 80 मिलियन क्याप्स। सामाग्री: PP + 5% antistatic एजेन्ट।
डिजाइन दृष्टिकोण:
परीक्षण पछि परिणाम:
सिकेका पाठहरू:कोर र अनुक्रमिक भल्भ गेटिङमा सर्पिल कूलिङको संयोजन मुख्य थियो। ग्राहकले पछि दोस्रो समान मोल्ड अर्डर गर्यो, र दुबै एकैछिनमा दुईवटा मेसिनमा दौडियो जसले प्रति मिनेट कुल 2,500 क्याप्स उत्पादन गर्यो।
उच्च गतिमा चल्ने उच्च cavitation मोल्डहरूलाई कडा मर्मत आवश्यक पर्दछ:
निष्कर्ष
उच्च-गुहा, उच्च-गति क्याप मोल्डहरू इन्जिनियरिङ चमत्कारहरू हुन् जसले इंजेक्शन मोल्डिङको सीमालाई धक्का दिन्छ। तपाइँ कम्प्रेसन वा इंजेक्शन छनौट गर्नुहुन्छ कि तपाइँ तपाइँको भोल्युम, क्याप जटिलता, र लगानी क्षमता मा निर्भर गर्दछ। इंजेक्शन मोल्डेड टोपीहरूको लागि, सफलता तीन स्तम्भहरूमा निहित छ:
48-cavity CSD क्याप मोल्ड केसले देखाउँछ कि उचित डिजाइन र सटीक निर्माणको साथ, इंजेक्शन मोल्डिङले गतिमा कम्प्रेसन मोल्डिङलाई प्रतिद्वन्द्वी बनाउन सक्छ जबकि धेरै ठूलो डिजाइन लचिलोपन प्रदान गर्दछ।
मोल्ड निर्माताको रूपमा, यी प्रविधिहरूमा निपुणता हासिल गर्नाले उच्च-भोल्युम क्लोजर बजारको लागि ढोका खोल्नेछ, जुन हाम्रो उद्योगको सबैभन्दा बढी माग गरिएको तर पुरस्कृत खण्डहरू मध्ये एक हो।
फोन: +86-18957424655
मोबाइल: +86-18957424655
इमेल: sale@taizhoumold.com
ठेगाना:No.18 Shangxian रोड, Beicheng औद्योगिक क्षेत्र, Huangyan जिल्ला Taizhou शहर, Zhejiang प्रान्त, चीन
प्रतिलिपि अधिकार © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. सबै अधिकार सुरक्षित।