हमीलाई पछ्याउनुहोस:

समाचार
उत्पादनहरू

इंजेक्शन मोल्डिंग दोष र मोल्डहरू बीचको सम्बन्ध

परिचय

        इंजेक्शन मोल्डिंग दोषहरू अक्सर निराशाजनक हुन्छन्। जब कुनै भाग सिङ्क, वारपेज, बर्न मार्क्स, वा छोटो शटको साथ बाहिर आउँछ, धेरै उत्पादन प्रबन्धकहरूको पहिलो प्रतिक्रिया मेसिन प्यारामिटरहरू समायोजन गर्नु हो - तापक्रम, दबाब, इंजेक्शन गति, वा चिसो समय। यद्यपि यी समायोजनहरूले कहिलेकाहीं मद्दत गर्दछ, मूल कारण प्राय: गहिरो हुन्छ: मोल्डमा।

        एक अनुभवी मोल्ड प्राविधिकको रूपमा, मैले अनगिन्ती घटनाहरू देखेको छु जहाँ प्यारामिटर ट्युनिङमा हप्ताहरू बर्बाद गरिएको थियो, केवल मोल्ड डिजाइन वास्तविक अपराधी थियो भनेर पत्ता लगाउन। सत्य कुरा हो,राम्रोसँग डिजाइन गरिएको मोल्डले फराकिलो प्रशोधन विन्डोको साथ पनि गुणस्तरीय भागहरू उत्पादन गर्न सक्छ; खराब डिजाइन गरिएको मोल्डले मेसिन जतिसुकै फाइन-ट्यून गरेको भएता पनि लगातार गुणस्तर उत्पादन गर्दैन।

        यो लेख सामान्य इंजेक्शन मोल्डिंग दोषहरूको मोल्ड-सम्बन्धित कारणहरूमा केन्द्रित छ। यी सम्बन्धहरू बुझ्नाले मोल्ड निर्माताहरू र इंजेक्शन मोल्डरहरूलाई थप प्रभावकारी रूपमा सहयोग गर्न अनुमति दिन्छ - अस्थायी समाधानहरू लागू गर्नुको सट्टा स्रोतमा समस्याहरू सम्बोधन गर्दै।

1. छोटो शटहरू (अपूर्ण भरण)

        यो कस्तो देखिन्छ: मोल्ड गुहा पूर्ण रूपमा भरिएको छैन; भाग किनाराहरू हराइरहेका वा गोलाकार छन्।

        मोल्ड-सम्बन्धित कारणहरू:

  • अण्डरसाइज्ड गेट्स वा धावकहरू: प्रतिबन्धित प्रवाह पथहरूले दबाब ड्रप बढाउँछ, गुफाको छेउमा पुग्नबाट पग्लन रोक्छ।
  • कमजोर गेट स्थान: पातलो खण्डहरू वा लामो प्रवाह मार्गहरूको अन्त्यमा राखिएको गेटहरू समयपूर्व फ्रिज-अफ निम्त्याउँछ।
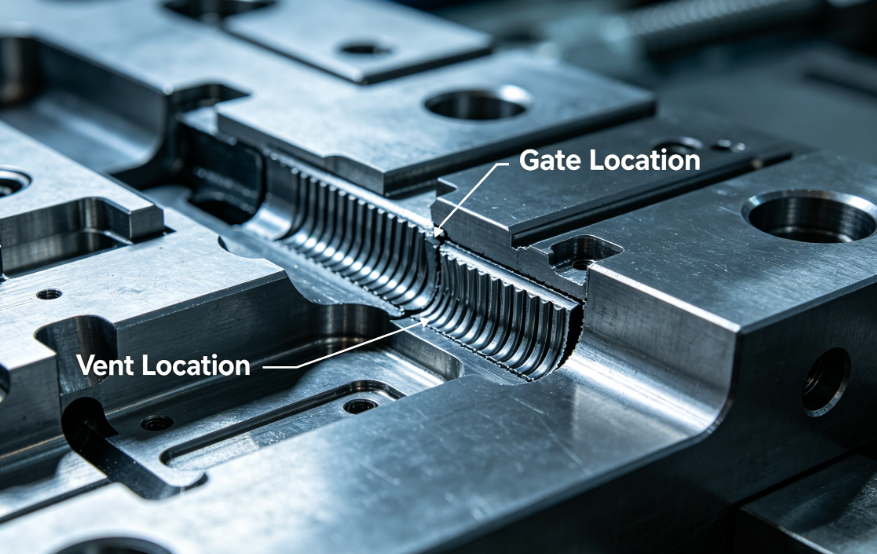
  • अपर्याप्त भेन्टिङ्ग: फँसेको हावाले कम्प्रेस गर्छ र पग्लिनबाट रोक्छ।
  • पातलो नाममात्र पर्खाल डिजाइन: सामग्रीको लागि सिफारिस गरिएको न्यूनतम मोटाई तल।
  • चिसो स्लग: चिसो स्लग इनारको अभावले चिसो सामग्रीलाई गेट अवरुद्ध गर्न अनुमति दिन्छ।

       समाधानहरू:

  • गेट र धावक व्यास बढाउनुहोस् (प्रमाणीकरण गर्न मोल्ड प्रवाह विश्लेषण प्रयोग गर्नुहोस्)।
  • भर्न-गर्न गाह्रो क्षेत्रहरूको नजिक गेटहरू स्थानान्तरण गर्नुहोस्।
  • भेन्टहरू थप्नुहोस् वा गहिरो बनाउनुहोस् (सामान्य गहिराइ: ०.०२–०.०५ मिमी सामग्रीमा निर्भर गर्दै)।
  • उत्पादन डिजाइनर संग पर्खाल मोटाई समीक्षा गर्नुहोस्।
  • रनरको छेउमा र विपरीत गेटहरूमा चिसो स्लग इनारहरू थप्नुहोस्।

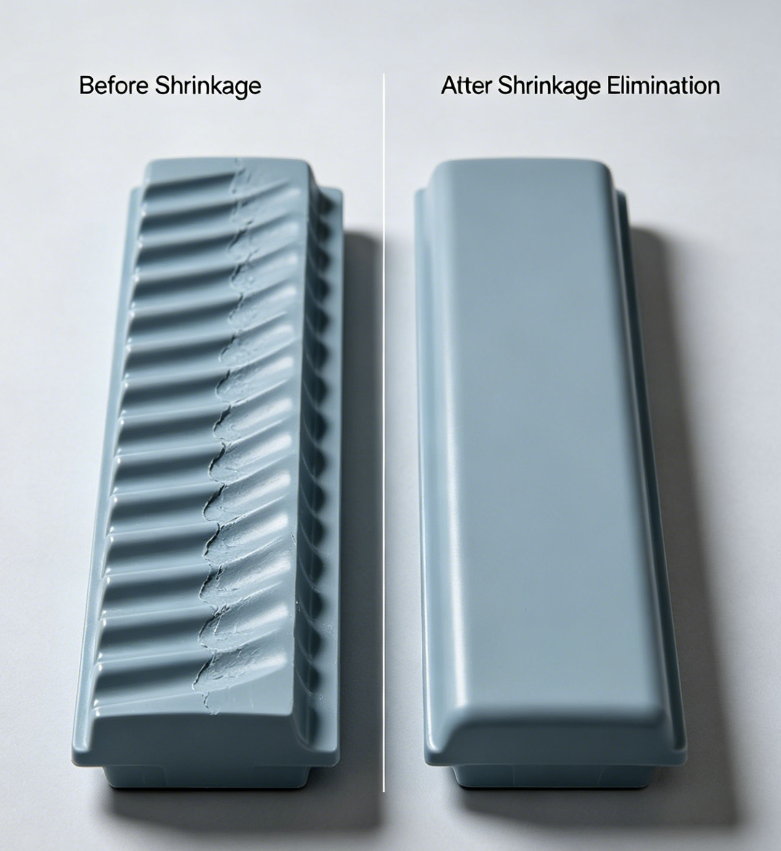
2. सिंक चिन्हहरू

        यो कस्तो देखिन्छ: सतहको अवसाद, सामान्यतया बाक्लो रिब वा मालिकहरू माथि।

        मोल्ड सम्बन्धित कारणहरू:

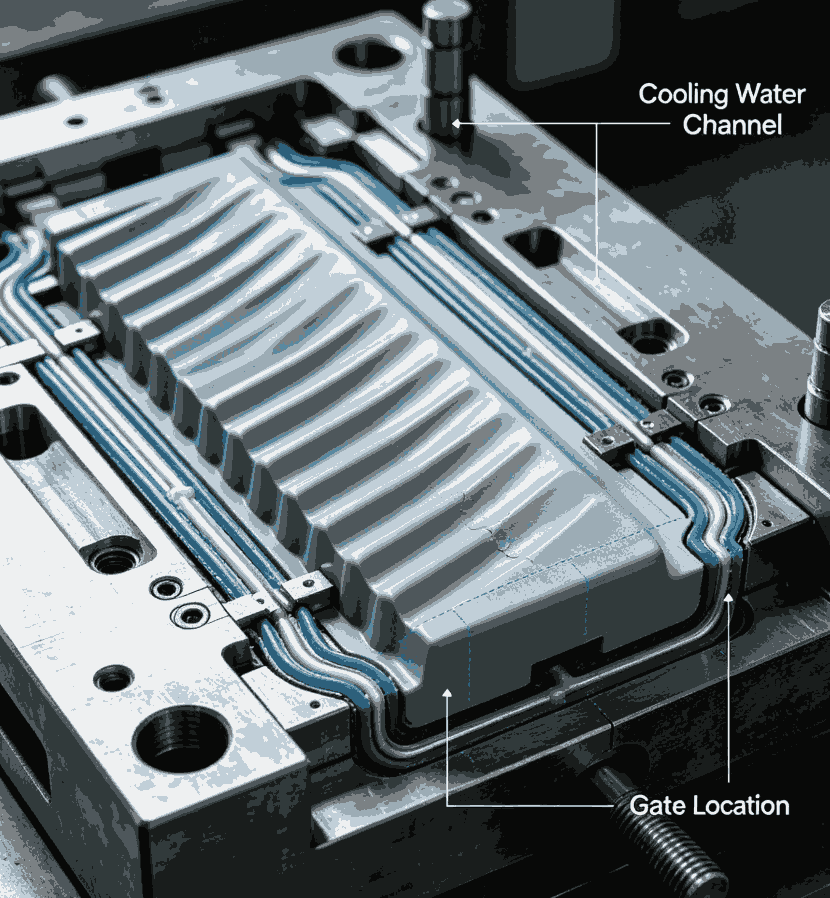
  • बाक्लो खण्डहरूमा अपर्याप्त शीतलन:अपर्याप्त कूलिंग च्यानल प्लेसमेन्टले मूल सामग्रीलाई छाला भन्दा बढी संकुचन गर्न अनुमति दिन्छ।
  • कम आकारका गेटहरू:समयपूर्व गेट फ्रिज-अफले प्याकिङ दबाबलाई बाक्लो खण्डमा पुग्नबाट रोक्छ।
  • कमजोर गेट स्थान:बाक्लो क्षेत्रबाट धेरै टाढाको गेट भनेको त्यहाँ पुग्नु अघि नै प्याकिङको चाप हराउनु हो।
  • रिब/आधार मोटाई अनुपात नियन्त्रणको अभाव:रिब मोटाई नाममात्र पर्खाल को 60% भन्दा बढी।

        समाधानहरू:

  • चिसो च्यानलहरू बाक्लो खण्डहरूको नजिक राख्नुहोस्; बाफल्स वा बबलरहरू विचार गर्नुहोस्।
  • गेट ठूलो गर्नुहोस् वा ठूलो गेट प्रकार (फ्यान गेट, टनेल गेट) मा स्विच गर्नुहोस्।
  • बाक्लो खण्डको नजिक गेट स्थानान्तरण गर्नुहोस्।
  • रिब मोटाईलाई नाममात्र पर्खालको 40-60% सम्म घटाउनुहोस् (डिजाईन परिवर्तन, तर मोल्ड मिलाउनै पर्छ)।

3. Warpage (भाग विरूपण)

        यो कस्तो देखिन्छ:इजेक्शन पछि भाग मुड़िएको, झुकेको वा असमान हुन्छ।

        मोल्ड सम्बन्धित कारणहरू:

  • असमान शीतलन:गुहा भरि मोल्ड तापमान मा भिन्नता भिन्न संकुचन को कारण।
  • अनुचित इजेक्शन डिजाइन:इजेक्टर पिनहरू असमान रूपमा वा पातलो खण्डहरूमा धकेल्दै।
  • असन्तुलित धावक प्रणाली:बहु-गुहा मोल्डहरूमा, असमान भरणले विभिन्न अवशिष्ट तनावहरू निम्त्याउँछ।
  • अपर्याप्त ड्राफ्ट कोण:उच्च इजेक्शन बलहरूले भाग विकृत गर्दछ।
  • गेट-प्रेरित अभिविन्यास:पातलो खण्डहरूमा वा भाग केन्द्रमा राखिएको गेटहरूले आणविक अभिमुखीकरण निम्त्याउँछ जुन चिसो हुँदा वार्न सक्छ।

        समाधानहरू:

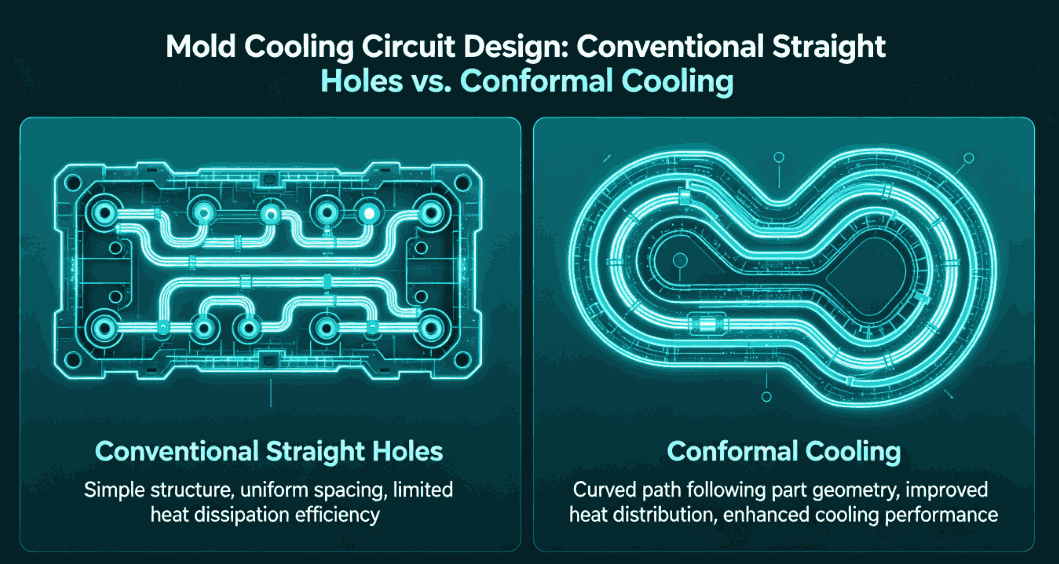
  • कूलिङ सर्किट लेआउट अप्टिमाइज गर्नुहोस्: जटिल ज्यामितिहरूको लागि कन्फर्मल कुलिङ प्रयोग गर्नुहोस्।
  • ब्यालेन्स इजेक्टर पिन प्लेसमेंट; पातलो खण्डहरूमा ठूला वा धेरै पिनहरू प्रयोग गर्नुहोस्।
  • प्राकृतिक सन्तुलित धावकहरू डिजाइन गर्नुहोस् (प्रत्येक गुहामा समान प्रवाह लम्बाइ)।
  • ड्राफ्ट कोण बढाउनुहोस् (धेरै सामग्रीको लागि 1-2°, बनावट सतहहरूको लागि 3-5°)।
  • बाक्लो खण्डहरूमा गेटहरू पत्ता लगाउनुहोस् वा धेरै गेटहरू प्रयोग गर्नुहोस्।


४. बर्न मार्क्स / डाइलेक्ट्रिकल हीटिंग

        यो कस्तो देखिन्छ:खैरो वा कालो स्कर्च चिन्हहरू, सामान्यतया प्रवाहको अन्त्यमा वा गहिरो रिबहरूमा।

        मोल्ड सम्बन्धित कारणहरू:

  • अपर्याप्त भेन्टिङ्ग:अन्धा पकेटमा वा फ्लो फ्रन्टहरूमा फसेको हावा संकुचित हुन्छ र तताउँछ, पोलिमरलाई अपमानित गर्दछ।
  • भेन्टहरू धेरै उथले वा अवरुद्ध:ग्यास छिट्टै निस्कन सक्दैन।
  • खराब विभाजन लाइन भेन्ट डिजाइन:भर्ने अन्तिम ठाउँमा भेन्टहरू अवस्थित छैनन्।

        समाधानहरू:

  • सबै प्रवाह मार्गको अन्तिम बिन्दुहरू र गहिरो रिब बटमहरूमा भेन्टहरू थप्नुहोस्।
  • सामग्रीको लागि उपयुक्त भेन्ट गहिराइ प्रयोग गर्नुहोस् (जस्तै, PP को लागि 0.02mm, PC को लागि 0.01mm)।
  • चरम भेन्टिङ्ग आवश्यकताहरूको लागि छिद्रपूर्ण (सिन्टेड) ​​स्टील इन्सर्टहरू प्रयोग गर्ने विचार गर्नुहोस्।
  • भेन्टिङ्ग ग्रूभहरू सहित इजेक्टर पिनहरू थप्नुहोस्।

5. फ्ल्यास (बर्स)

        यो कस्तो देखिन्छ:पार्टिङ लाइन, इजेक्टर पिन होल, वा स्लाइडर शटअफहरूमा पातलो अतिरिक्त प्लास्टिक।

       मोल्ड सम्बन्धित कारणहरू:

  • अनुमानित क्षेत्रको लागि अपर्याप्त क्ल्याम्प टनेज: मेसिनको लागि मोल्ड धेरै ठूलो छ, तर मोल्ड आफैं एक कारण हुन सक्छ यदि विभाजन रेखा अखण्डता खराब छ।
  • बिग्रिएको वा बिग्रिएको बिदाइ लाइन: अघिल्लो क्षति वा पहिरनले प्लास्टिकलाई भाग्न अनुमति दिन्छ।
  • अपर्याप्त मोल्ड कठोरता: मोल्ड प्लेटहरू इंजेक्शनको दबाबमा फ्लेक्स, खोल्ने खाली ठाउँहरू।
  • गलत भेन्ट गहिराई: भेन्टहरूले फ्ल्यास च्यानलहरूको रूपमा धेरै गहिरो कार्य गर्दछ।
  • स्लाइडर वा इन्सर्टहरूको खराब फिटिंग: बन्द सतहहरूमा खाली ठाउँहरू।

       समाधानहरू:

  • विभाजन रेखा सतहहरू मर्मत वा पुन: काट्नुहोस्।
  • फ्लेक्सिङ रोक्नको लागि गुफा प्लेटको पछाडि समर्थन स्तम्भहरू थप्नुहोस्। भेन्टहरू उचित गहिराइमा काटिएको सुनिश्चित गर्नुहोस् (सामान्यतया ०.०२–०.०५ मिमी, त्यसपछि ०.५–१.० मिमीको राहत)।
  • उचित कोण र फिट भएका सतहहरू पुनः मेसिन बन्द गर्नुहोस्।

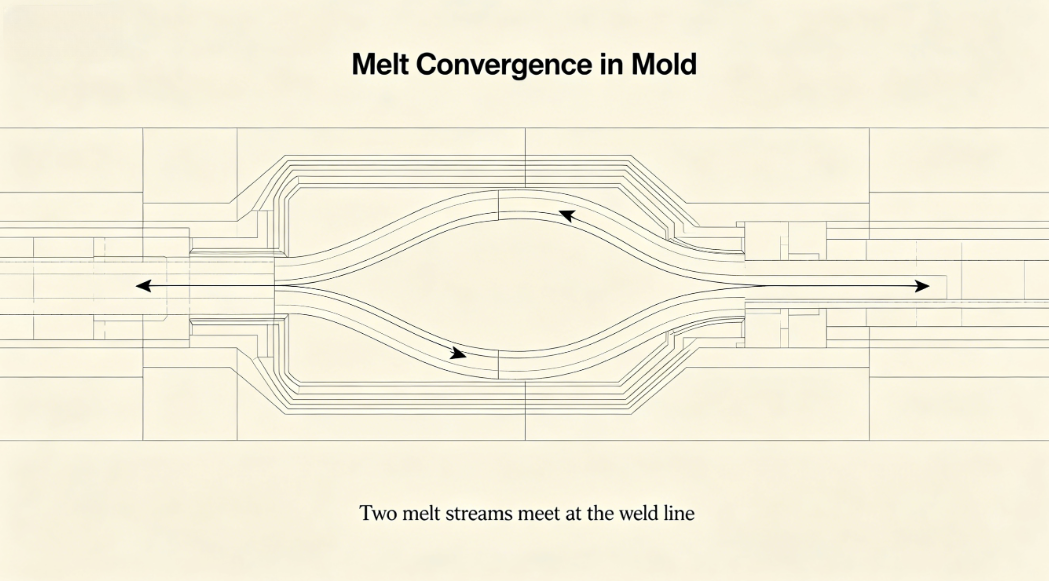
६. वेल्ड लाइनहरू (निट लाइनहरू)

        यो कस्तो देखिन्छ:दृश्य रेखाहरू जहाँ दुई प्रवाह फ्रन्टहरू मिल्छन्; अक्सर कमजोरी संग।

       मोल्ड सम्बन्धित कारणहरू:

  • बहु गेटहरूले प्रवाह फ्रन्टहरू कन्भर्ज गर्नका लागि:बहु-गेट डिजाइनहरूमा निहित।
  • गुहामा अवरोधहरू:कोर, घुसाइ, वा रिबहरू जसले प्रवाह विभाजित गर्दछ।
  • चिसो पग्लने मोर्चाहरू:कमजोर गेट डिजाइन वा चिसो स्लग इनार अपर्याप्त।
  • वेल्ड लाइन स्थानमा अपर्याप्त भेन्टिङ्ग:फँसेको हावाले आणविक उलझन रोक्छ।

        समाधानहरू:

  • वेल्ड लाइनहरू गैर-महत्वपूर्ण क्षेत्रमा सार्न गेटहरू स्थानान्तरण गर्नुहोस्।
  • गेट साइज बढाउनुहोस् वा फरक गेट प्रकार (जस्तै, फ्यान गेट) मा स्विच गर्नुहोस्।
  • वेल्ड लाइन स्थानमा भेन्टिङ पकेट थप्नुहोस्।
  • वेल्ड लाइनहरू हटाउन अनुक्रमिक भल्भ गेटिङको साथ तातो धावक प्रयोग गर्नुहोस्।

7. सतह दोषहरू: प्रवाह चिन्हहरू, स्प्ले, र धुंध

        तिनीहरू कस्तो देखिन्छन्:भागको सतहमा स्ट्र्याकहरू, लहरा ढाँचाहरू, वा सुस्त क्षेत्रहरू।

       मोल्ड सम्बन्धित कारणहरू:

  • कमजोर गेट डिजाइन:धेरै सानो वा अनुचित रूपमा अवस्थित गेटहरू जेटिङ वा हिचकिचाहटको कारण।
  • तीव्र कुनाहरू वा पर्खाल मोटाईमा अचानक परिवर्तनहरू:प्रवाह अस्थिरताको कारण।
  • चिसो मोल्ड सतह:खराब कुलिङ सर्किट डिजाइनले चिसो दागहरू निम्त्याउँछ जुन समय भन्दा पहिले पग्लिन्छ।
  • दूषित वा नराम्रो गुहा सतह:स्प्ले र खराब चमक निम्त्याउँछ।

        समाधानहरू:

  • क्रमिक विस्तार (फ्यान गेट, फिल्म गेट) लाई बढावा दिने ठूलो गेट वा गेट डिजाइन प्रयोग गर्नुहोस्।
  • गुहामा चिकनी संक्रमण (त्रिज्या सबै तीखो कुनाहरू)।
  • शीतलन एकरूपता अनुकूलन गर्नुहोस्।
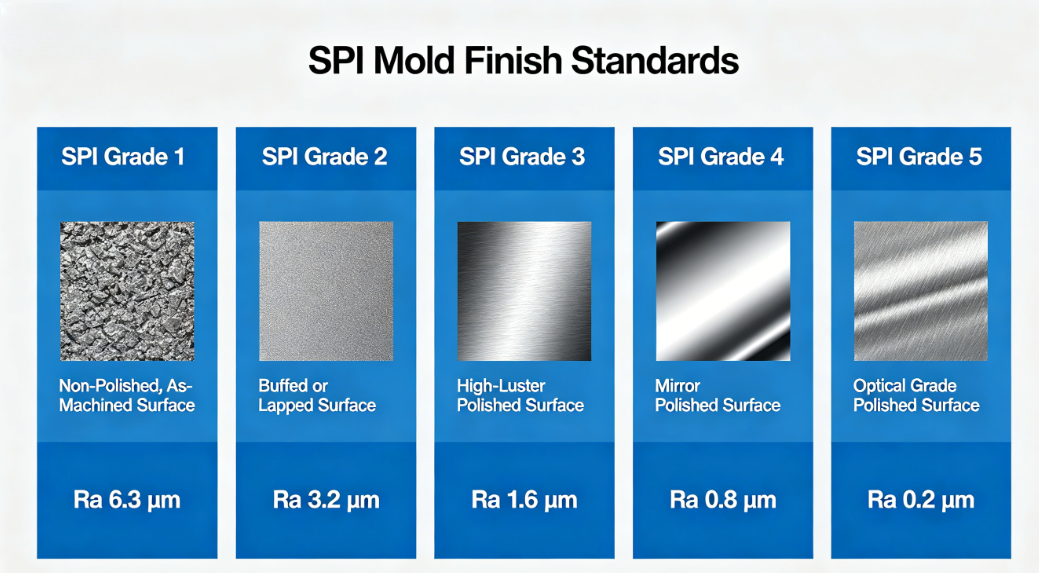
  • आवश्यक फिनिशमा पोलिश गुहा सतह (चमकदार भागहरूको लागि ऐना पोलिश)।

8. इजेक्टर पिन मार्क्स / पुश मार्क्स

        यो कस्तो देखिन्छ:इजेक्टर पिनले भागलाई सम्पर्क गरेको ठाउँमा उठेका वा डुबेका चिन्हहरू।

        मोल्ड सम्बन्धित कारणहरू:

  • अपर्याप्त मस्यौदा:उच्च इजेक्शन बल पिन टिपहरूमा ध्यान केन्द्रित गर्दछ।
  • धेरै थोरै वा खराब रूपमा राखिएको इजेक्टर पिनहरू:असमान इन्जेक्शन।
  • पिन व्यास धेरै सानो छ:उच्च तनाव एकाग्रता।
  • इजेक्टर पिन फिर्ता समस्याहरू:अर्को चक्र अघि पिनहरू पूर्ण रूपमा फिर्ता गरिएको छैन।

         समाधानहरू:

  • ड्राफ्ट कोण बढाउनुहोस्।
  • थप इजेक्टर पिनहरू थप्नुहोस् वा ठूला व्यासहरू प्रयोग गर्नुहोस्।
  • रिबहरू, मालिकहरू, वा अन्य गैर-कस्मेटिक सतहहरूमा पिनहरू राख्नुहोस्।
  • उचित इजेक्टर रिटर्न प्रणाली सुनिश्चित गर्नुहोस् (स्प्रिंग्स वा सकारात्मक फिर्ती पिनहरू)।

केस स्टडी: दोष देखि समाधान सम्म

        32-कभिटी पेन ब्यारेल मोल्ड उत्पादन गर्ने ग्राहकले क्लिप एट्याचमेन्ट क्षेत्रमा लगातार वारपेज र सिंक चिन्हहरू रिपोर्ट गरे। कुनै सुधार बिना मेसिन प्यारामिटर समायोजन को दुई हप्ता पछि, हामीले एक मोल्ड समीक्षा सञ्चालन गर्यौं।

        निष्कर्ष:

  • कूलिंग च्यानलहरू मोटो क्लिप मालिकबाट टाढा थिए।
  • गेट विपरित छेउमा अवस्थित थियो, जसले गर्दा दबाब घटेको थियो।
  • इजेक्टर पिन असमान रूपमा वितरित गरियो।

       गरिएका कार्यहरू:

  • बॉस नजिकैको कूलिङ सर्किटमा एउटा बाफल थपियो।
  • गेटलाई मालिक क्षेत्रको नजिक स्थानान्तरण गरियो।
  • दुई अतिरिक्त इजेक्टर पिन थपियो।

        परिणामहरू:

        Warpage 80% द्वारा कम; सिंक चिन्हहरू हटाइयो। उत्पादन स्क्र्याप दर 12% बाट 2% मा घट्यो।

निष्कर्ष

        इंजेक्शन मोल्डिंग दोषहरू र मोल्ड बीचको सम्बन्ध प्रत्यक्ष र अक्सर प्रबल हुन्छ। प्रक्रिया प्यारामिटरहरूले कहिलेकाहीं साना मोल्ड समस्याहरूको लागि क्षतिपूर्ति गर्न सक्छ, मौलिक समाधान राम्रो मोल्ड डिजाइनमा निहित हुन्छ - उचित गेटिङ, सन्तुलित शीतलन, पर्याप्त भेन्टिङ्ग, बलियो इजेक्शन, र सही ड्राफ्ट कोण।

        मोल्ड निर्माताको रूपमा, हाम्रो जिम्मेवारी मेसिनमा फिट हुने मोल्ड डेलिभर गर्नुभन्दा पनि बढ्छ। हामीले विशेष सामग्री र अंश ज्यामितिका लागि क्षमाशील, बलियो र अनुकूलित मोल्डहरू डिजाइन गर्नुपर्छ। इंजेक्शन मोल्डरहरूका लागि, यी मोल्ड-सम्बन्धित कारणहरू बुझ्नले मोल्ड आपूर्तिकर्ताहरूसँग अझ प्रभावकारी समस्या निवारण र राम्रो सञ्चार सक्षम गर्दछ।

        जब तपाइँ लगातार दोष सामना गर्नुहुन्छ, मेसिन नियन्त्रणहरू छुनु अघि, सोध्नुहोस्: मोल्ड कारण हुन सक्छ?


सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
समाचार सिफारिसहरू
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्